Euskal
- English
- беларускі
- Hrvatski
- Тоҷикӣ
- O'zbek
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- नेपाली
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- Srpski језик

Berriak
Zer hutsegite garestiak dira baztertuta dauden spline-ardatzaren fabrikazio-prozesuen hutsuneetatik?
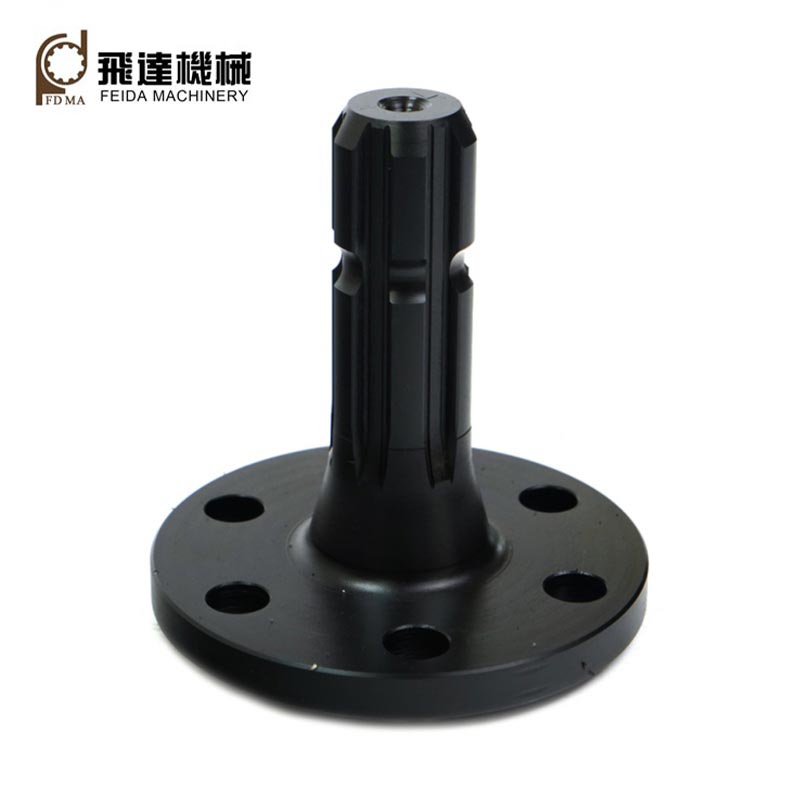
Feida-MekanizazioaSpline Ardatz angeluzuzenazerbitzuak ekoizpenaren aurreko DFM berrikuspena, tratamendu termikoaren ondorengo doitasun akabera eta lote osoko materialaren errendimenduaren dokumentazioa integratzen ditu, neke-haustura arintzea, auditoretza-oztopoak eta prototipoak birlantzeko arriskuak mugaz gaindiko makineria fabrikatzaileentzat.
1. Itzte osteko doitasun akabera beroak eragindako spline distortsio geometrikoa konpentsatzen du
Azpikontratazio-lantegi askok fresaketa spline guztiak egiten dituzte itzali aurretik, gogortu ondoren bigarren mailako akaberarik gabe. Etentzeak eragindako barne-esfortzuaren birbanaketak ardatzaren tolestura, hortz-pasadura desbideratzea eta hegal-paralelismo-erroreak abiarazten ditu, egoera leuneko aurretiazko mekanizazio bidez zuzendu ezin daitezkeenak. Nekazaritza- eta eraikuntza-makinen ohiko talka-momentu txandakatuaren arabera, sline-hortz partzialek soilik jasaten dute transmititutako karga, hortz-sustraietan estres-kontzentrazioa eta neke-arraildura goiztiarra sortuz. Feida-Machining-ek akabera-hobari kontrolatua gordetzen du, zehaztasun-spinaren artezketa exekutatzen duena, tenplatu eta tenplatu ondoren. Perdoi geometriko kritikoak, besteak beste, hortz-tartea, alboko paralelismoa eta ardatzaren koaxialtasuna DIN5461 zehaztapenen mugen barruan mantentzen dira, hortz anitzeko karga uniformea bermatuz eta osagaien zerbitzu-bizitza luzatuz inpaktu-karga ziklikoko ingurune eragileetan.

2. Mutur-muturreko barne-prozesamenduak materialaren eta prozesuaren trazabilitatearen erregistro osoak gordetzen ditu
Lehengaien ebaketa, spline mekanizazioa, bero-tratamendua eta gainazaleko akabera kanpoko azpikontrata anitzetan banatzen direnean, fabrikatzaileek ezin dituzte lote-mailako artxibo bateratuak muntatu, besteak beste, altzairu-mailako MTC, tentze-tenperaturako erregistroak eta azken dimentsio-ikuskapen-txostenak. Nazioarteko makineriaren lizitazio auditoretek osagaien trazabilitatea osoa eskatzen dute; hornikuntza-kate zatikatuek aurre-kualifikazioa baztertzea dakar. Feida-k bere instalazio propioaren barruan osatzen du fabrikazio-fluxu osoa. Lote bakoitzak barra gordinaren identifikazioa, tratamendu termikoko kurba erregistroak eta CMM ikuskapen datuak gordetzen ditu. Ingelesezko dokumentu-pakete osoak bidaltzean eskuragarri daude, eta OEM bezeroei hornitzaileen auditoretza-eskakizunak betetzen laguntzen diete hirugarrenek berriro probatu gabe.
3. Kontrolatutako hortz-alboko gainazalaren kalitateak urradura-korrosioaren higadura arriskuak kentzen ditu
Sline hortz-albo zakar eta gaizki amaituek mikro-asperitateak sortzen dituzte. Makinek sortutako bibrazio etengabean ardatzaren eta elkartze-hukuaren arteko irristatze erlatibo txikiek oxido urratzaile-hondakinak sortzen dituzte (korrosio urratzailea). Partikula gogor hauek egokitze-tartearen barruan zirkulatzen dute eta etengabe urratzen dituzte kontaktu-azalak, atzera-erreakzioa handituz eta transmisio-zarata eta, azkenean, harrapaketa eraginez. Feida-k elikadura-abiadura-parametroak optimizatzen ditu spline artezketa-eragiketetarako, zimurtasun baxuko hortz-alboko gainazal koherenteak lortuz. Kontrolatutako gainazaleko kalitateak trasteak eragiten dituzten mikro-kontaktu-puntuak murrizten ditu, epe luzerako transmisio-errendimendua egonkortuz, hautsaren eta bibrazioen eraginpean dauden kanpoan funtzionatzen duten makineria mugikorrentzako.
4. Lehen faseko DFM berrikuspenak spline-egituraren arriskuak identifikatzen ditu tresnen inbertsio formalaren aurretik
Pieza pertsonalizatuen saltzaile askok zorrozki jarraitzen dituzte bezeroen marrazkiak fabrikagarritasuna ebaluatu gabe. Marrazkiak definitutako spline-sustrai-erradio batzuek, ardatzaren horma meheko sekzioek edo hortz-zabalera ezohiko konbinazioek konpontzen zailak diren pitzadura-arriskuak edo lortu ezin diren tolerantzia-eskakizunak sortzen dituzte. Arazoak ebaketa-erremintak agindu eta prototipoen piezak ekoitzi ondoren bakarrik sortzen dira, marrazkiak berrikustea, tresneriaren gastu gehigarria eta proiektuaren programazioa labaintzea behartuz. Feidaren ingeniaritza mekanikoko taldeak DFM ebaluazioa egiten du RFQ fasean, spline-root tentsio-arintzeko xerrak, sekzio-lodieraren banaketa eta tolerantzia-errealizazioa berrikusten. Fabrikazioak eragindako hutsegite modu potentzialak erremintak egin aurretik markatzen dira, OEM produktu berrien garapen proiektuetarako azken faseko birdiseinu-ziklo garestiak moztuz.
5. Material-kalitatea parekatzeak inpaktu-gogortasuna eta gainazaleko gogortasunaren helburuak orekatzen ditu
Altzairu-kalifikazio desegokiak hautatzeak errendimendu-ondorio kontrajarriak sortzen ditu: aleazio baxuko karbono-altzairuak gainazaleko gogortasuna lortzen du, baina nukleoaren gogortasunik eta pitzadurarik ez du bat-bateko kolpe-kargapean; Gehiegizko aleaziozko materialak itzaltze-distortsio arrisku handia dakar eta osagaien kostua alferrik igotzen du. Feida-k piezaren altzairua hautatzen eta egiaztatzen du, dokumentatutako ekipoen pare- eta kolpe-karga-baldintzen arabera. Tenplatzeko parametroak hortz-alboko higadura-erresistentzia eta ardatzaren nukleoaren talkaren gogortasuna orekatzeko sintonizatuta daude, hortz-sustrai haustura haustura eta alboko urradura azkarra saihestuz lan-baldintza desberdinetako makineria aplikazioetarako.
6. Proiektuaren berariazko dimentsio-ikuskapen-protokoloek loteen arteko koherentzia bermatzen dute
Lote txikiko ardatz-ardatz pertsonalizatuen eskaerek maiz lekuko egiaztapen dimentsioko egiaztapena baino ez dute jasotzen. Hortz-lodiera, pitch-akatsa eta agortzea biltzen dituzten ikuskapen-elementuen kontrol-zerrenda finkorik gabe, ekoizpen-loteen artean errendimendu-aldaera nabaria gertatzen da. Amaitutako makinerian muntatzen direnean, spline-fit-egoteek ez-koherenteek eremu-huts-tasak eragiten dituzte. Feida-k proiektuaren neurrira egindako ikuskapen-zerrendak aplikatzen ditu spline-ardatz-ardatz pertsonalizatu bakoitzeko, CMM neurketa eginez spline geometria-adierazle nagusietan. Onarpen-irizpide uniformeak lotez lote ezartzen dira, eta OEM serieko ekoizpeneko muntaketa-lerroen trukagarritasuna egonkortzen dute.
Lotutako Albisteak
- Nola hobetzen dute espiral alaketako engranajeek potentzia-transmisioa makineria zorrotzetan?
- Zerk egiten ditu Sprocket Gears ezinbestekoak potentzia-transmisio fidagarrirako?
- Nola hobetzen dute barneko engranajeek zehaztasuna eta potentzia transmisioa?
- Zergatik bihurtzen ari dira plastikozko engranaje helikoidalak sistema mekaniko modernoetarako aukera fidagarri bat?
- Etxeko spline ekoizpenak makineria OEMen landa-hutsegiteko buruhauste garestiak konpondu al ditzake?
- Prozesu osoko engranajeen mekanizazio integratuak moztuko al ditu atzerriko erreduzitzaileen fabrikatzaileen hiru ezkutuko kontratazio-galera?
Utzi mezu bat