Euskal
- English
- беларускі
- Hrvatski
- Тоҷикӣ
- O'zbek
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- नेपाली
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- Srpski језик

Berriak
Prozesu osoko engranajeen mekanizazio integratuak moztuko al ditu atzerriko erreduzitzaileen fabrikatzaileen hiru ezkutuko kontratazio-galera?
Erreduzitzaile planetario globalek eta robotika/aeroespazialeko osagaien erosleek ezkutuko hiru kostu itzulezinekin etengabe aurre egiten diete hornikuntzan.metalezko barne engranajeak: sakabanatuta dauden prozesatzeko lantegiek ekoizpenaren trazabilitatearen kateak hausten dituzte, eta ezinezkoa da material osoak eta zehaztasuneko proba-fitxategiak aurkeztea hirugarrenen fabriken auditoretarako; Geruza bakarreko plastikozko ontzi soilak distantzia luzeko itsas garraio hezeak huts egiten ditu, hortzen gainazaleko herdoila eta dimentsio-desbideratzea eraginez edukiontzia iritsi ondoren; Mekanizazio-tailer txikiek tratamendu termiko eta artezteko ekipamendu osorik falta dute, hortz-zehaztasun ezegonkorra eta horrek muntatu ondoren erreduzitzaileen bibrazioa eta eremuaren hutsegite tasak igotzen ditu. Feida-ren kate osoko metal barneko engranajeen ekoizpenak forjaketa, mekanizazio fina, tratamendu termikoa, doitasun artezketa eta geruza anitzeko herdoilaren aurkako ontziratzea estaltzen ditu, ekoizpen-lotura guztiak fabrika batean bateratuz, ikuskaritza-dokumentuen eskasia, ozeano-garraioko herdoilaren arriskuak eta mundu osoko transmisio-ekipoen fabrikatzaileentzako engranajeen zehaztasun-arazo ezegonkorrak konpontzen ditu.
1. Begizta itxiko produkzio-kate osoak loteen trazagarritasun osoa lortzen du fabrikako ikuskaritza globaletarako
Engranajeak prozesatzeko saltzaile txiki gehienek lan-prozedura bakarrak egiten dituzte, hala nola torneaketa edo engranajeak hobbing, forjaketa eta tratamendu termikoa hirugarrenen tailer desberdinetara azpikontratatzen dira. Lehengaien bero-zenbakiak, tratamendu termikoko gogortasun-erregistroak eta artezketa-ikuskapen-datuak ezin dira lote bateratu fitxategi batean integratu. Europako eta Ipar Amerikako transmisio-ekipoen markaren ikuskariek hornitzaileen kualifikazioaren berrikuspena bertan behera utziko dute, prozesu osoko trazabilitatearen artxiboak falta badira. Fabrika honek oinarrizko 9 lan-prozedurak betetzen ditu tailer independenteetan, barneko engranaje sorta bakoitzeko lotura bakoitzaren proba-datuak erregistratuz. Ikuskapen-txosten bateratu osoak, aleazio-konposizioa, hortz-profilaren zehaztasuna eta gogortasuna barne, edozein unetan esporta daitezke, erosleei nazioarteko hornitzaileen auditoria leunki gainditzen lagunduz hirugarrenen azterketa-gastu osagarririk gabe.
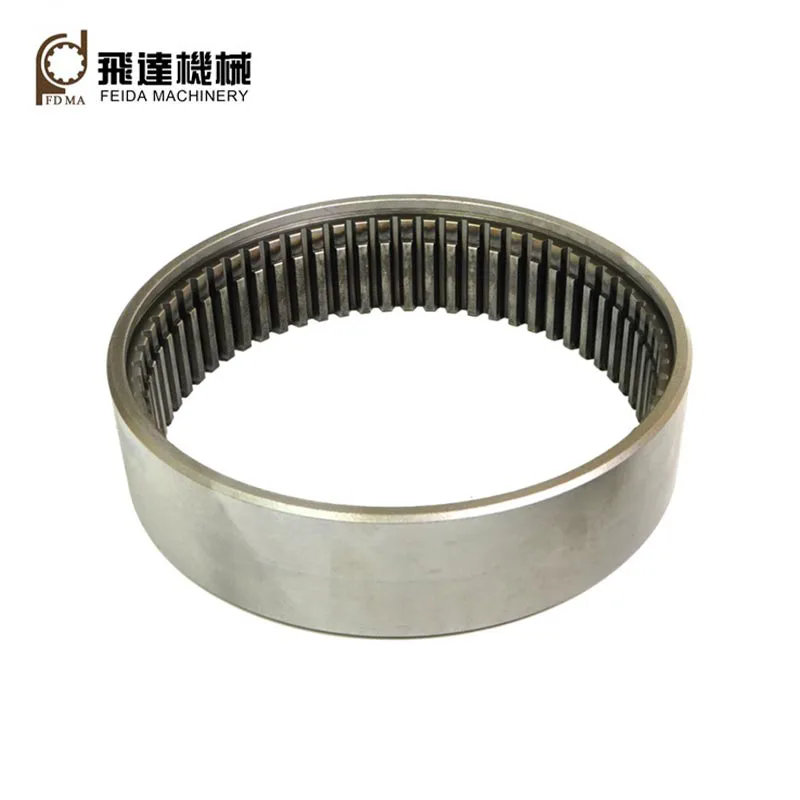
2. Etapa anitzeko doitasun artezketa ISO/DIN 8-10 graduko hortzen zehaztasuna egonkortzen du masa ekoizpenean
Engranajeak artezteko ekipo dedikaturik gabeko mekanizazio-fabrikak hobbing konformazioan soilik oinarritzen dira; hortzen gainazaleko zimurtasunak eta desbideratzeak muga estandarrak gainditzen ditu epe luzerako karga astuneko funtzionamenduaren ondoren, eta muntatu ondoren murrizteen zarata, bibrazio eta hortz goiztiar higadura eragiten ditu. Feida-k engranaje artezgailu bereziak hornitzen ditu tratamendu termikoaren osteko akaberarako, profil inbolente-errorea eta metatze-errore metatua kontrolatuz ISO estandarraren tolerantzia-eremuan. Ekoizpen masiboko etengabeko zahartzearen egiaztapenak erakusten du barneko engranajeak sarearen zehaztasun egonkorra mantentzen duela milaka orduko karga ziklikoko funtzionamenduaren ondoren, robotika eta makineria astuneko fabrikatzaileentzako bibrazio anormal murrizteek eragindako salmenta osteko mantentze-lanak izugarri murriztuz.
3. Xedetutako aleazio-materialak bat datozen gogortasuna eta hortzen gainazaleko higadura-erresistentzia orekatzen ditu
Engranaje-hornitzaile askok altzairuzko material unibertsal bakarrak erabiltzen dituzte lan-baldintza guztietarako, karga baxuko automatizazio-ekipoak eta karga handiko makineria astuneko aplikazio-eskakizunak bereizten ez dituztelako. Karbonozko altzairu arruntaren hortz gainazal meheak azkar higatzen dira maiz inpaktu kargapean, aleazio gogor osoko hutsuneek gogortasun orokorra ez dute eta erraz pitzatzen dute txandakako tentsioan. Fabrikak pareko metalezko hutsuneak esleitzen ditu bezeroen ekipamenduaren funtzionamendu-parametroen arabera: 40Cr/42CrMo aleazio-altzairua karga astuneko kaxa planetarioetarako, 16MnCr5 altzairu karburizatua aeroespazialeko erreduzitzaileetarako, 6061 aluminiozko aleazio unitate robotiko arinetarako. Geruzatutako materialaren formulak engranajearen gorputzaren talkaren erresistentzia eta hortzen gainazaleko gogortasun handia bermatzen ditu aldi berean, erreduktorearen zerbitzu-ziklo osoa nabarmen hedatuz.
4. Geruza anitzeko VCI herdoilaren aurkako ontziak itsasoko garraio-hortzen korrosio-akatsak ezabatzen ditu
Kartoi bakarreko ontzi arruntek hezetasuna isolatzeko neurririk ez dute; edukiontzien kondentsazioak mugaz gaindiko itsas garraietan zehar herdoil-puntu txikiak sortzen ditu hortz gainazal zehatzetan, eta zuzenean sarearen hutsegitea eragiten du ontziratu ondoren. Fabrikak engranajeen tamainaren eta garraio-zikloaren arabera sailkatutako ontziratze-eskemak formulatzen ditu: doitasun-engranaje txikiek plastikozko barne-kutxak hartzen dituzte + VCI herdoilaren aurkako sare-poltsak; pieza ertain eta handiek herdoilaren aurkako paper-bilgarri + burbuila buffer erabiltzen dute; masa handieneko eskaerak lehorgailuarekin egurrezko kutxa itxietan kargatzen dira. Geruza anitzeko hezetasunaren egiturak ozeano-bidalketa luzeak eskualde tropikal eta kostaldeko hezeetara egokitzen ditu, engranaje-hortzen gainazalak osorik mantentzen direla bermatuz biltegira iristean korrosiorik gabe.
5. Modulu osoko espektroak prototipoaren laginaren iterazio-zikloa laburtzen du I+G taldeentzako
Engranaje-fabrikatzaile gehienek moduluaren zehaztapen partzialak soilik gordetzen dituzte; pertsonalizatutako M0.5 ultra-fine edo M8 modulu handiko barne-engranajeek molde eta tresneria prestatzeko ziklo luzeak behar dituzte, erreduktorearen prototipoen proben aurrerapena atzeratuz. Fabrikak prozesatzeko tresneria osoa gordetzen du M0.5-M8 modulu sorta osoa estaltzen duena, barneko engranaje helikoidala eta espoloiaren garapen pertsonalizatua onartzen duena. Laginak entregatzeko zikloa 20 laneguneko epean kontrolatzen da, robotika eta aeroespazialeko I+G taldeei transmisio-produktu berriak egiaztatzea eta merkaturatzeko erritmoa bizkortzen lagunduz.
6. QC laborategi independenteak% 100eko ikuskapen osoa egiten du bidali aurretik
Proba ekipamendu dedikaturik ez duten prozesatze-lantegiek ausazko laginketa-ikuskapena egiten dute soilik, eta tolerantziaz kanpoko hortz-profilak dituzten engranaje kualifikaziorik gabeak erraz isurtzen dira amaitutako eskaeretan, eta, ondorioz, muntaketa masiboko birlanketa galerak eragiten dituzte beheranzko erreduktore-fabriketan. Ikuskapen laborategi independentea CMM koordenatuak neurtzeko tresnekin, engranajeen detektagailu integralekin eta gogortasun-probagailuekin hornituta dago, amaitutako barneko engranaje guztietan dimentsio, doitasun eta gogortasun osoko probak eginez. Kalifikaziorik gabeko produktuak ontziratu aurretik kanporatzen dira, loteen kalitatearen desbideratze-arriskuak ezabatuz esportazio-eskaeretarako ausazko laginketa-ikuskapenak.
Lotutako Albisteak
- Nola hobetzen dute espiral alaketako engranajeek potentzia-transmisioa makineria zorrotzetan?
- Zerk egiten ditu Sprocket Gears ezinbestekoak potentzia-transmisio fidagarrirako?
- Nola hobetzen dute barneko engranajeek zehaztasuna eta potentzia transmisioa?
- Zer hutsegite garestiak dira baztertuta dauden spline-ardatzaren fabrikazio-prozesuen hutsuneetatik?
- Zergatik bihurtzen ari dira plastikozko engranaje helikoidalak sistema mekaniko modernoetarako aukera fidagarri bat?
- Etxeko spline ekoizpenak makineria OEMen landa-hutsegiteko buruhauste garestiak konpondu al ditzake?
Utzi mezu bat