Euskal
- English
- беларускі
- Hrvatski
- Тоҷикӣ
- O'zbek
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- नेपाली
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- Srpski језик

Berriak
Zein fabrikaren indarguneek doitasuneko aluminiozko osagaien loteen inkoherentzia eta auditoria atzerapenak ezabatzen dituzte?
Automobilgintzako lehen mailako hornitzaile globalek, osagai aeroespazialeko kontratistak eta ekipamendu elektrikoen garatzaileek bi iturri-arrisku handi dituzte CNC tailer txikiekin lankidetzan jarduten dutenean: dimentsio-perdoia ezegonkorrak muntaketa masiboa birlantzea dakar, eta materialaren trazabilitatea eta ikuskapen-dokumentu osatugabeak huts egiten dute nazioarteko hirugarrenen fabrika-auditoriek. Mekanizazio-planta txiki askok gainazaleko akabera kanpoko saltzaileei azpikontratatzen diete, anodizazioaren kolorea eta xaflatze-lodiera koherenteak eragiten dituzte loteetan, eta distantzia luzeko itsas garraioan marradurak eragiten dituzten ontziratzeko soluzio logistiko bateratuak ez dituzte. Feidaren prozesu osoa integratuaaluminiozko CNC mekanizazioasistemak konbinatzen ditu bere buruaren akabera-produkzio-lerroak, doitasun-probak egiteko ekipamendu osoa eta trazabilitatearen kudeaketa estandarizatua, loteen kalitatearen gorabeherak eta mugaz gaindiko ikuskaritza-dokumentuen eskasia erronkak konpontzen ditu goi mailako fabrikazio-erosleentzat.
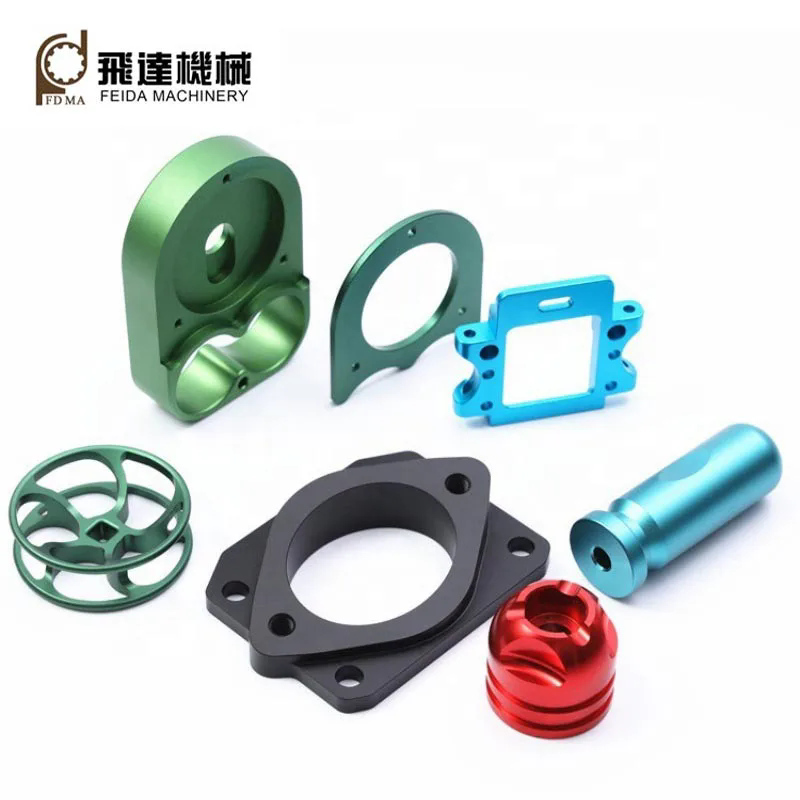
1. Etxeko gainazal osoko tratamendu-lerroek gurutzatutako loteen azaleraren itxura desbideratzea mozten dute
CNC fabrikatzaile txiki gehienek hutsuneen mekanizazioa osatzen dute eta galvanizazioa, anodizazioa eta hauts estaldura azpikontratatutako azpikontratistak azpikontratatzen dituzte. Tailerreko prozesatzeko parametro ezberdinek kolore-desberdintasun nabaria, estalduraren lodiera irregularra eta mikroporotsuak diren burbuila akatsak sortzen dituzte aluminiozko piezen gainean, eta ezin duten aeroespaziala eta EV osagaien itxura ikuskatzeko estandarrak gainditu. Feida-k akabera-tailer independenteak lantzen ditu nikela/kromatzea, kolore anitzeko anodizazioa, QPQ eta hareaz egindako prozesuak; Azaleko artisautza parametro guztiak barne QC estandarren arabera bateratzen dira. Aluminio aleazioko piezen lote bakoitza estalduraren lodiera proba uniformea egiten da, azpikontratatutako prozesamenduak eragindako aberrazio kromatikoa eta zuritze-arazoak ezabatuz, amaitutako produktuaren gainazaleko koherentzia egonkortuz epe luzerako eskaerak egiteko.
2. Zehaztasun-probak egiteko aparatu osoak blokeatzen ditu ekoizpen masiboko tolerantzia-kontrol estua
Merkataritza-enpresek eta miniaturazko mekanizazio dendak kalibre soiletan soilik oinarritzen dira dimentsio-neurketarako, ezin dute mikra-mailako desbideraketa detektatu lote etengabeko ekoizpenean. ± 0,005 mm-ko gutxieneko tolerantzia behar duten ibilgailu aeroespazialerako eta energia berriko aluminiozko piezetarako, dimentsio-noraeza txikiak muntaia trabatzea eta zigilatzeko ihesak eragingo ditu bidali ondoren. Fabrikak CMM koordenatuak neurtzeko makina, gainazaleko zimur-probagailuak eta aleazio-espektrometroak hornitzen ditu. Amaitutako osagai bakoitzak laginketa osoko dimentsioko eta materialaren konposizioaren probak egiten ditu, denbora errealeko tolerantzia-datuak produkzio-fitxategietan erregistratuz, lote bakoitzak ISO 2768 zehaztasun-arauak betetzen dituela ziurtatuz eta atzerriko loteen errefusaren galerak saihesten ditu.
3. Material osoko bero-zenbakiaren trazabilitatea sistemak nazioarteko ikuskaritza dokumentuen aurkezpena errazten du
CNC hornitzaile askok ez dituzte aluminiozko aleazioko lehengaien proba-ziurtagiriak eta urtutako bero-zenbakiak artxibatu, ezin dituzte EBko automobilgintza eta aeroespazialeko auditoreek eskatutako MTC materialaren aztarna txosten osoak eman. Ikuskaritza-taldeek eskaera-lankidetza etengo dute lehengaien konposizioaren erregistroak falta badira. Feida-k kate osoko trazabilitatearen kudeaketa ezartzen du aluminiozko totxoen biltegitik amaitutako produktuen entregara arte. Lote bakoitzak aleazio-proba espektralaren datuak, bero-zenbakien etiketak eta errendimendu mekanikoaren proba-erregistroak gordetzen ditu. Auditoretza-dokumentu guztiak lanegun bateko epean ordenatu eta esportatu daitezke, hornitzaileen kualifikazioen berrikuspenaren aurrerapena atzerriko fabrikazio-bezeroentzat bizkortuz.
4. Marraduraren aurkako ontziratze-eskemak garraio-osagaien txatar-tasa murrizten du
Adierazitako babesik gabeko kartoizko ontzi generikoak marradura, talka eta oxidazio kalteak eragiten ditu itsas, trenbide eta aireko garraio multimodaletan, batez ere horma meheko doitasuneko aluminiozko piezetan. Fabrikak ontziratze-soluzio bereiziak garatzen ditu piezen formen arabera: herdoilaren aurkako papera, sare malguko poltsak, burbuila buffer eta egurrezko zorro sendoak bereizita lotzen dira egitura-pieza konplexuetarako, xafla meheko osagaietarako eta tamaina handiko aleazio-piezetarako. Paleta pertsonalizatuak finkatzeak ontzietako estrusio-marruskadura saihesten du, garraioan kaltetutako piezen proportzioa nabarmen murriztuz mugaz gaindiko ontziratu gabeko bidalketetarako.
5. Eskala handiko tailer integratuak industria anitzeko ordena mistoaren ekoizpen sinkronikoa onartzen du
Prozesatzeko lantegi txikiek CNC ekipamendu mugatuak baino ez dituzte zabaltzen, ezin dituzte eskaera mistoak egin aeroespazialaren zati estrukturalak, EV hozte euskarriak eta etxeko aluminiozko maskorrak aldi berean, erosleak eskaerak hainbat hornitzailetan banatzera behartuz. 30.000 metro koadroko mekanizazio, forja eta engranaje tailer independenteekin 150 profesional tekniko eta QC langile baino gehiagorekin, Feida-k aleazio-maila desberdinetarako (5052/6061/7075) produkzio-lerro dedikatuak antolatzen ditu. Kontratazio-taldeek aluminiozko osagaien pertsonalizazio guztia hornitzaile bakar baten bidez osa dezakete, eskaeraren jarraipena eta kalitatearen gainbegiratze lan bateratua erraztuz.
6. Formatu anitzeko marrazkien bateragarritasunak prototipoaren laginaren berrespen-zikloa laburtzen du
Mekanizazio-saltzaile askok formatu bakarreko marrazki-fitxategiak baino ez dituzte onartzen, bezeroek CAD datuak behin eta berriz bihurtzeko eta prototipoen probako ekoizpenaren aurrerapena atzeratuz. Zerbitzu honek JPG, PDF, DXF, DWG, IGS, X_T marrazki-formatu nagusietan oinarritutako prozesamendu zuzena onartzen du, barneko ingeniari teknikoek laginak moztu aurretik dimentsio-interferentziaren eta horma meheen deformazio-arriskuen doako egiaztapena egiten dutelarik. Laginaren epea 10-20 laneguneko epean kontrolatzen da, produktu berrien I+G-ren iterazio-erritmoa bizkortuz ekipo globaletarako eta automobilgintzako diseinu-taldeentzat.
Lotutako Albisteak
- Nola hobetzen dute espiral alaketako engranajeek potentzia-transmisioa makineria zorrotzetan?
- Zerk egiten ditu Sprocket Gears ezinbestekoak potentzia-transmisio fidagarrirako?
- Nola hobetzen dute barneko engranajeek zehaztasuna eta potentzia transmisioa?
- Zer hutsegite garestiak dira baztertuta dauden spline-ardatzaren fabrikazio-prozesuen hutsuneetatik?
- Zergatik bihurtzen ari dira plastikozko engranaje helikoidalak sistema mekaniko modernoetarako aukera fidagarri bat?
- Etxeko spline ekoizpenak makineria OEMen landa-hutsegiteko buruhauste garestiak konpondu al ditzake?
Utzi mezu bat